压痕矩阵:模切压痕的关键耗材
1、压痕矩阵解决的问题
模具中的切割线和压痕线的高度不同。切割刀必须穿透材料,而压痕刀必须仅压缩折叠线而不切断纸板。两者之间的高度差必须在柜台侧进行补偿。压痕矩阵正是执行此功能:其厚度形成相对表面,以便压痕刀达到正确的穿透深度,形成可折叠通道,同时切割刀干净利落地在板上触底。
这种看似简单的补偿有两个直接后果。它决定折痕是否笔直并保持对齐,并控制折叠时纸板的外层是否保持完整。对于较重的纸板等级和瓦楞基材,太窄或太浅的通道会导致回弹或纤维断裂,而过大的通道会产生柔软、轮廓不清的折叠。
2、施工及工作方法
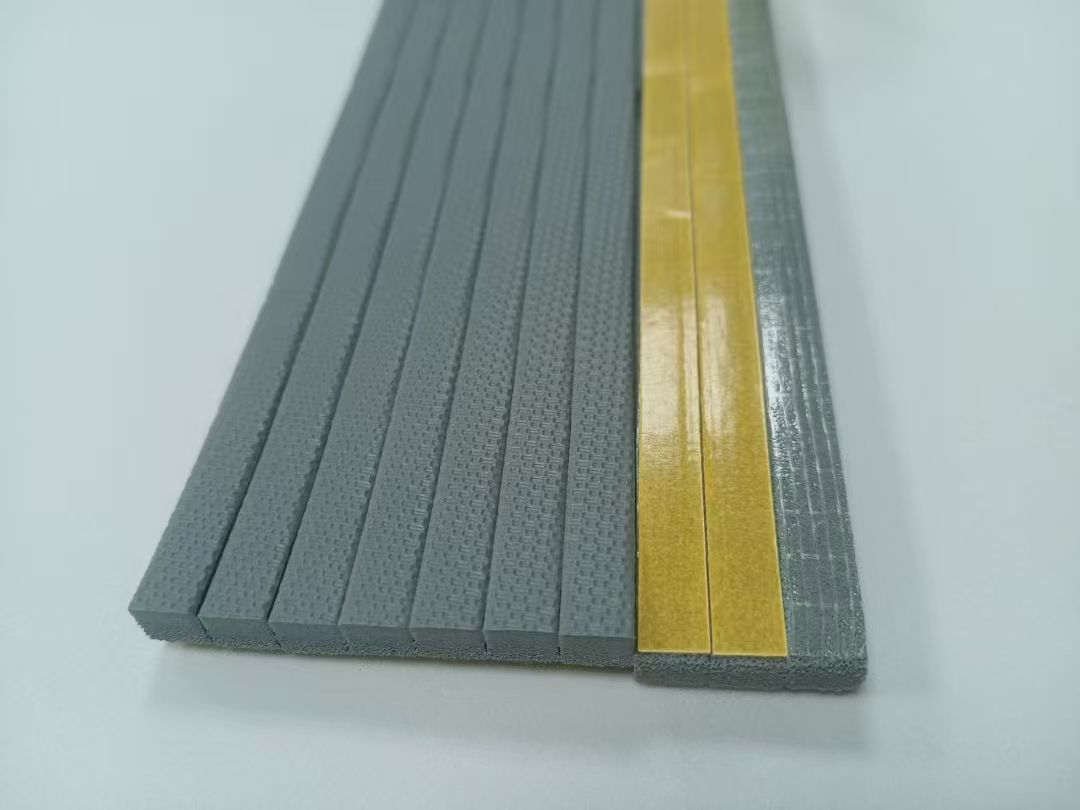
典型的压痕矩阵由多个功能层组成。强力粘合背衬将基体固定在台面上,并在持续生产过程中防止移动。中心基体形成压痕通道;它的厚度决定了折痕深度,其通道宽度决定了折叠材料的可用空间。顶部的定位条在安装过程中抓住压痕尺以实现快速对齐,并在矩阵就位后将其移除。
工作顺序很简单:测量压痕尺,将矩阵切割成一定长度,使用定位条将其定位在压痕尺正下方的台面上,取出压痕条,然后制作测试印模。与手工切割柜台模板相比,自定位压痕矩阵将柜台准备时间从数十分钟减少到大约十分钟,并大大降低了对个人操作员技能的依赖。
3. 材料类型和应用适合性
压痕基质的背衬材料是其耐用性和应用范围的主要决定因素。三个家族占主导地位。
PVC基基质使用高密度 PVC 背衬。它们灵活、经济且对纸张表面温和,典型使用寿命约为 50,000 次印痕。它们是中短期标准折叠纸盒和瓦楞平版层压盒的主流选择,代表了最广泛使用的自粘压痕基质类别。
纤维基(树脂)基质采用高密度纤维背衬,硬度和耐磨性显着提高,使用寿命达到12万次以上。它们专门用于香烟盒、药品折叠盒和化妆品盒,其中长期运行的折痕精度和一致性至关重要。
纸质矩阵采用高密度纸背衬,兼具柔韧性、耐热性和低磨损性,使用寿命超过 100,000 次印痕。它们适用于长期生产的优质折叠纸板和瓦楞纸箱。
在高性能端,薄膜基体和金属基体进一步扩展了边界。薄膜产品使用具有极其锋利外边缘的柔性上层,以提高纸张传输和生产可靠性,并且适合大幅面包装和展示。基于金属的基体可减少尺寸稳定性至关重要的折痕高度工具。
4.选择:深度和通道宽度
矩阵选择围绕两个参数:厚度(通道深度)和通道宽度.
就厚度而言,控制原理是基体厚度等于切割刀和压痕刀之间的高度差,并且该差值由被加工材料的厚度决定。对于折叠箱板来说,矩阵深度一般对应于板的厚度。对于瓦楞纸板来说,瓦楞结构的压缩卡尺是正确的依据。
通道宽度必须考虑板的厚度和压痕线的宽度。广泛使用的计算是:
纸箱纸板通道宽度=纸板厚度×1.5+压痕线厚度
瓦楞纸板通道宽度=压缩纸板厚度×2.0+压痕线厚度
该公式背后的逻辑是,通道必须为折叠材料提供足够的空间以适应弯曲,而不会过度压缩纤维,同时仍将压痕尺引导到精确的位置。尺寸过小的通道会将应力集中在折叠线处,并增加划痕破裂的风险。过大的通道会产生松散的折痕,无法保持清晰的折叠边缘。
五、应用及产业意义
压痕矩阵几乎适用于纸质包装中的所有折叠应用:折叠纸盒、瓦楞纸箱、香烟和酒类纸盒、药品和化妆品盒、礼品盒以及高级硬盒包装都依赖于匹配的矩阵-规则组合来提供一致的折痕。在高速糊盒机上,折痕直线度和深度均匀度直接影响坯料输送和最终的垂直度。在奢侈品和香烟包装中,基质选择可以确定折叠处是否出现可见的裂纹或泛白。
从制造的角度来看,压痕矩阵已将反准备从手工雕刻工艺转变为标准化、可重复的消耗品组件。它降低了技能障碍,缩短了准备时间,并为复杂的包装结构提供了更可靠的生产途径。这种安静的辅助材料在包装精度和生产效率之间架起了一座可测量的桥梁。
刀版弹垫:类型完整指南, 应用和选择技巧