エジェクションラバーの種類・用途・選び方のポイント徹底ガイド

エジェクションラバーとは何か、そしてそれが工業製造にとって重要である理由
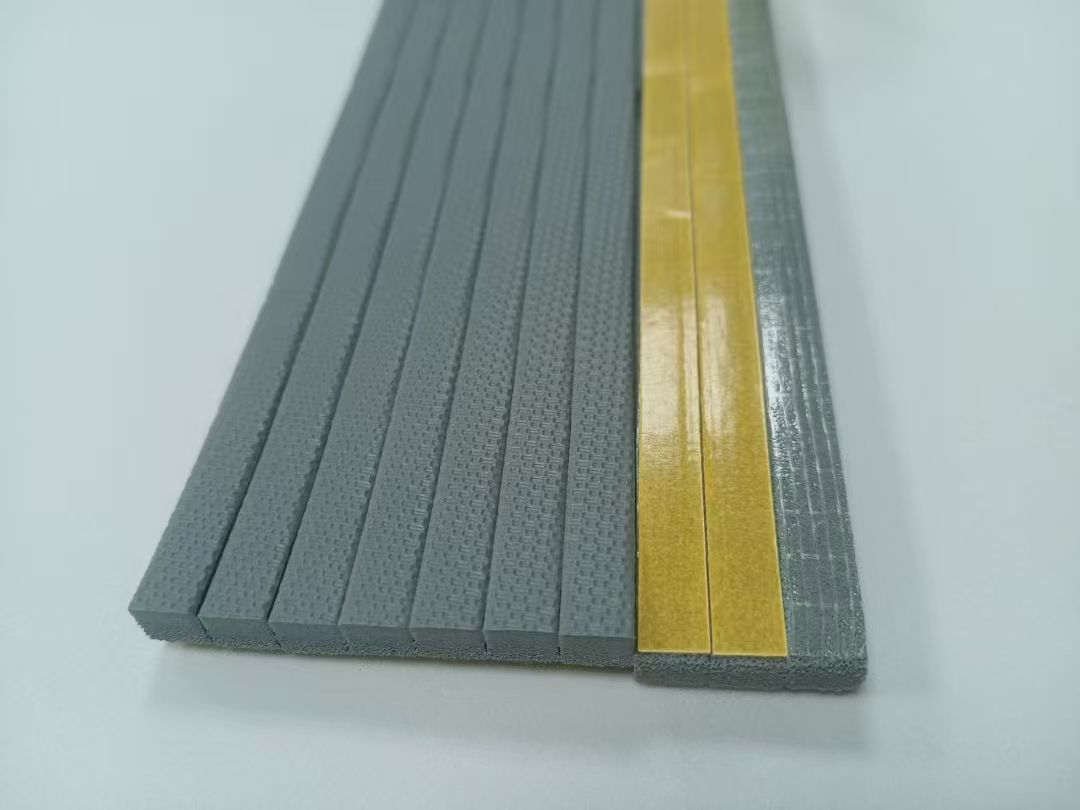
エジェクションラバーは、型抜き、射出成形、ダイカスト工程で広く使用される特殊な弾性部品です。切断ブレードまたは金型キャビティに隣接して取り付けられ、成形または切断直後にワークピースに制御された逆圧力を加え、材料を工具表面から押し離して、詰まり、傷、または材料の固着を防ぎます。工業生産において小さいながらも重要な消耗品である高品質の突き出しゴムは、生産効率を直接向上させ、不良率を低減し、金型や金型の耐用年数を延ばします。
エジェクションラバーの核となる機能
エジェクションゴムの主な価値は安定した弾性反発性能にあり、これにより製造に次の 4 つの重要な利点がもたらされます。
- スムーズなワーク排出: 完成した部品をダイボードや金型キャビティから素早く押し出し、特に高速生産ラインにとって重要なブレードやアンダーカット間の材料の挟み込みを回避します。
- ワーク保護: 柔らかい弾性のある表面により、紙、ボール紙、フィルム、精密プラスチック部品などのデリケートな基材の潰れ、傷、または跡が付くのを防ぎます。
- 工具保護: 切断または成形ストロークごとに衝撃力を吸収することで、スチールルールのダイスや金型表面の摩耗を軽減し、長期的な工具コストを削減します。
- 生産の安定性: 一貫した反発力により、均一な切り込み深さと成形位置が維持され、金型位置のずれが防止され、バッチ全体で一貫した製品品質が保証されます。
一般的な排出ゴムの種類
排出ゴムは、さまざまなプロセス要件に合わせてさまざまな材料配合で入手できます。
- スポンジ排出ゴム連続気泡または独立気泡構造により、優れた圧縮性と適度な反発性を実現します。これは、一般的なカートンの型抜きや通常のパッケージの製造に最もコスト効率の高いオプションです。クローズドセル モデルは、高速ラインや厚紙用途に推奨されます。
- EVA排出ゴムEVAとラバーコンパウンドをブレンドし、スムーズな反発力、安定した硬度、軽量性能が特徴です。正確な排出力制御が必要なラベルのダイカット、フィルム加工、キスカットなどの作業に最適です。
- シリコーン排出ゴム優れた耐高温性と耐低温性により、高温のダイカストプロセスや低温の製造ラインなどの過酷な作業環境に適しています。特殊な材料の加工に対して優れた耐薬品性も備えています。
- 固形排出ゴム硬度が高く、耐久性に優れているため、厚手の段ボールなどの重切削や、強い突出力を必要とする工業用射出成形用途に最適です。
主要な産業と用途
排出ゴムは、さまざまな産業分野で標準的な消耗品として機能します。
- パッケージングと印刷:段ボール箱、段ボール包装、紙ラベル、軟包装材の型抜きに使用される最大の応用分野です。
- 自動車製造: ダッシュボード部品、ゴムシール、タイヤ部品、インテリアトリムピースを製造するための金型に適用されます。
- エレクトロニクス産業:絶縁フィルム、粘着テープ、電子部品の包装などの精密打ち抜きに使用されます。
- 航空宇宙およびダイカスト:高温耐性の突き出しゴムが、厳しい精度が要求される金属部品のダイカスト工程をサポートします。
- 射出成形: ゴムおよびプラスチック成形品をキャビティ金型から離型するのに役立ち、突出による損傷とサイクル タイムを短縮します。
正しい排出ゴムの選び方
適合しない突き出しゴムを選択すると、材料の詰まり、表面の損傷、または金型の寿命の短縮につながる可能性があります。調達する際には、次の 4 つの要素を考慮してください。
- 硬度:ワークの厚みに合わせて硬さを調整します。柔らかいグレード (30 ~ 50 ショア A) は薄い紙やフィルムに適しており、硬いグレード (60 ~ 90 ショア A) は厚いボール紙や耐久性の高い成形品に適しています。
- 厚さ: 厚いゴムにより、深切り金型の突き出し力が強化されます。より薄いプロファイルは、複雑な金型設計や微細な切断パターンに適合します。標準の厚さは 2mm ~ 12mm で、カスタム オプションも利用できます。
- 材料の適合性: ワーク材質および加工環境との化学薬品および温度の適合性を確認します。 80°C を超える温度での操作にはシリコーンが推奨されます。
- 粘着性の裏地: 感圧接着剤の裏面により取り付けが簡素化され、高速走行に不可欠なダイボードへの確実な接着が保証されます。
メンテナンスと交換のヒント
一貫した生産パフォーマンスを維持するには、排出ゴムを定期的に検査し、反発弾性の低下、表面の亀裂、不均一な圧縮、またはブレードのエッジに沿った目に見える摩耗などの兆候が現れたら交換してください。ダイボード全体の突き出し力のバランスを確保するため、原則としてダイブレードの研ぎと同時に突き出しゴムを交換してください。均一な位置で適切に取り付けると、偏摩耗や位置ずれも防止されます。
排出ゴムは生産セットアップでは小さなコンポーネントかもしれませんが、効率、品質、コスト管理に大きな影響を与えます。適切な仕様を選択し、定期的な交換スケジュールを維持することで、ダウンタイムを最小限に抑えながら型抜きと成形の作業を最適化することができます。
型抜き効率を高めるエジェクションラバーの選び方、取り付け方、メンテナンス方法